新郑市利发磨料磨具有限公司砂轮制品常见规格型号参数对比
📅 2026-10-23
🔖 新郑市利发磨料磨具有限公司:磨料磨具,砂轮制品,抛光磨具,工业磨料,磨具加工生产
砂轮制品的规格型号直接关系到磨削效率与工件表面质量。新郑市利发磨料磨具有限公司:磨料磨具,砂轮制品,抛光磨具,工业磨料,磨具加工生产,在实际供货中常遇到客户对型号参数理解不一致的情况,这里按常见品类做一次横向对比。
一、常见砂轮制品规格参数
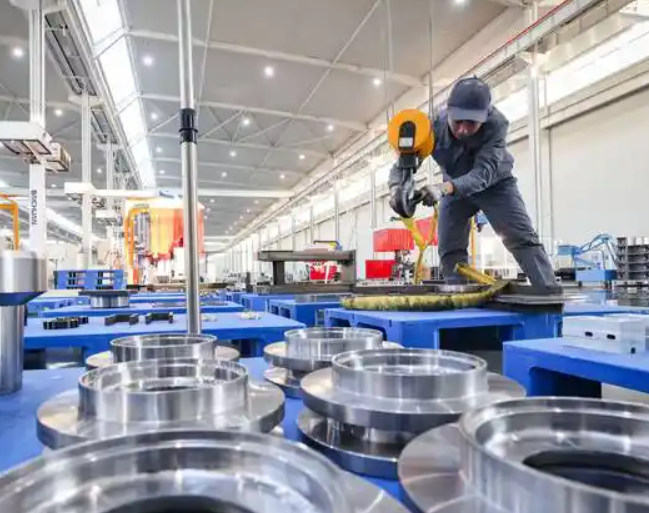
以陶瓷结合剂平形砂轮为例,外径从100mm到600mm均有覆盖,厚度常见6mm、10mm、16mm、20mm、25mm、32mm、40mm、50mm等档位,孔径以16mm、22mm、25.4mm、32mm、50.8mm、127mm为主。粒度方面,粗磨多用24#—46#,精磨与成型磨常用60#—120#,抛光工序则偏向150#—240#甚至更细。
- 平形砂轮(P):Φ150×16×32、Φ250×25×32、Φ350×40×127
- 杯形砂轮(B):Φ100×35×20、Φ150×40×32
- 碗形砂轮(BW):Φ125×45×32、Φ150×50×32
- 薄片切割砂轮:Φ100×1.2×16、Φ125×1.6×22.2
二、型号选择中的关键参数
选型不能只看尺寸,结合剂、硬度、组织号同样影响使用效果。硬度等级从D到Z分多档,一般淬火钢件选用J—L级,普通碳钢选用K—N级,铝合金、铜材等软材料宜选H—K级,避免过早堵塞。组织号5—8号适用于高精度成型磨,9—12号排屑更通畅,粗磨效率更高。抛光磨具段则更多考虑线速度与散热,转速建议控制在35m/s以内。
- 确认机床主轴转速与砂轮允许线速度匹配;
- 核对孔径与法兰盘配合间隙(一般0.1—0.3mm);
- 核对粒度与工件粗糙度要求;
- 确认是否需做平衡检测与静平衡调整。
三、使用注意事项
砂轮安装前应进行敲击音检,声音清脆为佳;安装后空转不少于1分钟。薄片切割砂轮严禁侧面受力,杯形砂轮修整时进给量单次不超过0.02mm。工业磨料在潮湿环境下存放易吸潮,建议库房相对湿度控制在60%以下。
四、常见问题
问:同尺寸砂轮为何价格差异明显?答:磨料纯度、结合剂配比与静平衡等级不同,寿命可相差20%—40%。问:能否用平形砂轮替代碗形砂轮?答:接触面与受力方向不同,不建议混用。
新郑市利发磨料磨具有限公司:磨料磨具,砂轮制品,抛光磨具,工业磨料,磨具加工生产,各型号参数均可按图样定制,特殊粒度与硬度组合建议提前说明工况。