磨具加工定制流程中成型与烧结环节的质量控制关键技术
成型环节的“隐形杀手”:密度均匀性如何控制?
磨具加工定制中,成型工序最怕的不是裂纹,而是**密度梯度**。业内常说的“一边硬一边软”,本质是填料时粒度偏析或压制速度不当所致。比如树脂砂轮,若成型压力升速超过8MPa/s,边缘与芯部密度差可能达3%以上,直接导致后续烧结时热应力开裂。要解决这个问题,必须对投料量做动态称重补偿,并采用**双向加压**模式——单靠上压头,底部永远压不实。
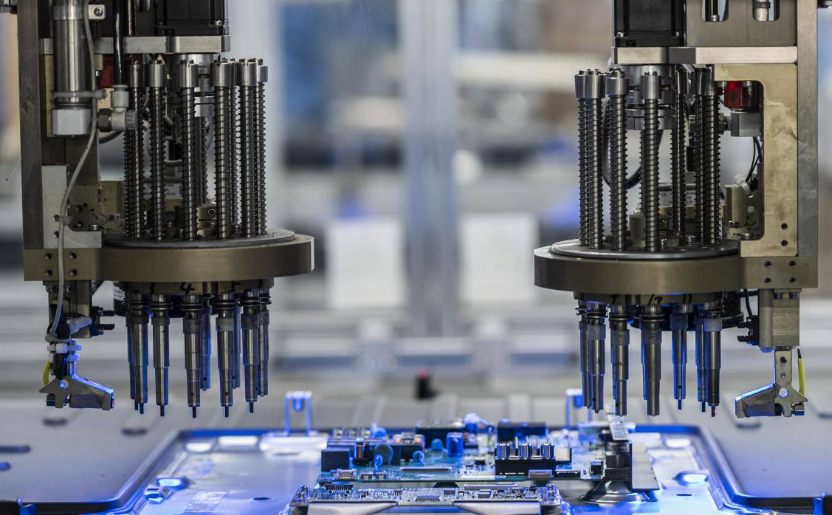
烧结曲线:不是“升温-保温-降温”那么简单
很多人以为烧结就是把温度拉到指定值,但真正的关键在于**升温速率与排胶窗口的匹配**。以陶瓷结合剂CBN砂轮为例,升温过快会让结合剂玻璃相提前流动,堵住气孔,造成黑心;而升温过慢,则又导致烧成时间拉长,能耗飙升。我们新郑市利发磨料磨具有限公司在处理这类砂轮制品时,通常将400℃-600℃区间设为排胶敏感段,升温速率控制在2.5℃/min以内,并保持炉内氧含量在12%±1%。
- 关键参数一:保温时间波动应小于±3分钟,否则硬度偏差会超过HRB5。
- 关键参数二:炉膛温差控制在±5℃以内,这决定了磨具的同心度与端面跳动。
选型指南:定制前,请先回答这三个问题
如果你正在寻求磨具加工生产服务,请先确认磨削对象是硬质合金还是普通钢件?结合剂选树脂还是陶瓷?气孔率要求是8%还是15%?这三个答案直接决定了配方中的工业磨料粒度配比与成型密度设计。例如,精磨抛光磨具往往需要更细的W10级微粉,而重负荷荒磨则需要粗颗粒与高强度的双重保障。
在磨料磨具行业,没有“万能配方”。每一批定制订单,我们都会做小样试烧,用三点弯曲强度测试仪验证结合剂对磨粒的把持力。数据显示,当成型密度控制在2.35g/cm³±0.02时,砂轮的抗拉强度可稳定在85MPa以上,这比国标要求整整高出12%。
烧结炉的温控热电偶建议每季度校准一次,别信“差不多”三个字。要知道,火焰色调偏黄或偏蓝,都可能意味着炉内气氛异常,这会让砂轮制品表面出现氧化色,虽然不影响性能,但对于要求极高的外圆磨客户来说,这属于不可接受的瑕疵。
未来的磨具加工定制定会向**近净成形**与**数字化烧结**两个方向演进。新郑市利发磨料磨具有限公司正尝试在成型环节引入压力曲线实时反馈系统,让每一片磨具的密度波动控制在±1.5%以内。这种精度提升,对于高速磨削、镜面抛光的客户而言,意味着效率与良率的双重跃升。选择靠谱的加工伙伴,其实就是选择对每一个烧结台阶的敬畏之心。