新郑市利发磨料磨具有限公司磨料磨具产品选型参数对比分析
📅 2026-09-14
🔖 新郑市利发磨料磨具有限公司:磨料磨具,砂轮制品,抛光磨具,工业磨料,磨具加工生产
在磨削加工现场,经常遇到这样的问题:同一台设备、同一批工件,换了一种磨料磨具后,效率相差30%以上,表面粗糙度也忽好忽坏。很多操作者归因于设备老化,实际上问题往往出在选型参数没有匹配工况。
磨料与结合剂的匹配逻辑
新郑市利发磨料磨具有限公司在长期磨具加工生产中发现,棕刚玉适合抗张强度高的碳钢粗磨,而白刚玉因纯度更高,在淬火钢精密磨削中表现更优。结合剂方面,陶瓷结合剂耐热性好、气孔可控,适合成型磨削;树脂结合剂则弹性好,用于抛光磨具时能有效降低工件烧伤风险。
关键参数对比
- 粒度:46#~80#用于粗磨,去除率高;120#~240#用于半精磨;W20以下用于精磨与抛光。
- 硬度:软工件选硬砂轮(K~M级),硬工件选软砂轮(H~J级),这是“硬对软、软对硬”的基本原则。
- 线速度:陶瓷结合剂砂轮常规35m/s,高速型可达50m/s以上,需匹配机床主轴功率。
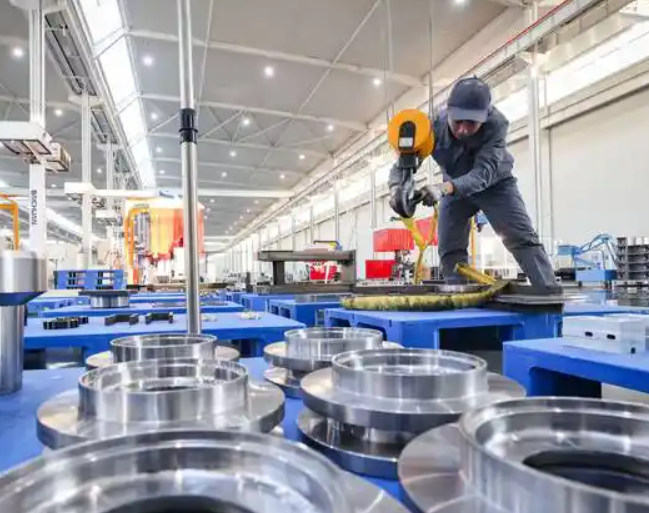
以不锈钢法兰盘磨削为例,选用WA60KV陶瓷砂轮比PA46JV树脂砂轮单件工时缩短18%,但砂轮消耗增加约12%。这就是典型的效率与成本权衡。
选型建议
新郑市利发磨料磨具有限公司:磨料磨具,砂轮制品,抛光磨具,工业磨料,磨具加工生产——建议用户提供工件材质、硬度、磨削余量、表面粗糙度要求及机床参数五项信息,由技术部门做针对性配比。盲目套用同行参数,往往导致砂轮非正常磨损或工件报废。
实际选型没有万能公式,只有基于工况的持续微调。欢迎来厂试磨,用数据说话。