新郑市利发磨料磨具有限公司抛光磨具在金属加工中的应用方案与效果评估
📅 2026-10-31
🔖 新郑市利发磨料磨具有限公司:磨料磨具,砂轮制品,抛光磨具,工业磨料,磨具加工生产
金属加工中的抛光工序,直接决定工件的表面粗糙度与后续装配精度。新郑市利发磨料磨具有限公司:磨料磨具,砂轮制品,抛光磨具,工业磨料,磨具加工生产——围绕这一完整产品链,我们针对碳钢、不锈钢及铝合金件,整理出一套可落地的抛光应用方案。
方案构成与关键参数
方案分粗抛、中抛、精抛三档。粗抛选用棕刚玉陶瓷结合剂砂轮,粒度46#–60#,线速度控制在32–35m/s;中抛采用锆刚玉页轮,粒度120#–180#,压力0.2–0.3MPa;精抛以弹性抛光磨具配合白刚玉微粉,粒度W20–W40,转速1500–2000r/min。三道工序间须彻底清除上道残留磨粒,避免划伤。
操作步骤
- 装夹前检查磨具外观有无裂纹,做静平衡校正;
- 粗抛去除毛刺与氧化皮,单次进给不超过0.05mm;
- 中抛消除粗抛纹路,走刀方向与上道呈90°交叉;
- 精抛采用湿式冷却,流量不低于8L/min。
注意事项与常见问题
常见问题是工件表面出现烧伤或振纹,多因线速度偏高或磨具硬度选择不当。建议不锈钢件改用较软级号(K级以下),并适当降低进给。另一高频问题是抛光磨具偏磨,需检查法兰盘端面跳动是否超过0.03mm。
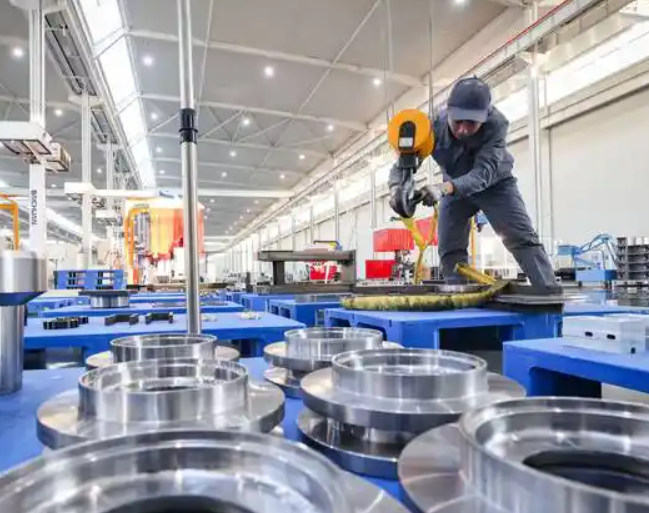
实际评估中,按上述参数作业,Ra值可由粗抛后的1.6μm稳定降至0.2–0.4μm,单件工时较原工艺缩短约15%。新郑市利发磨料磨具有限公司:磨料磨具,砂轮制品,抛光磨具,工业磨料,磨具加工生产各环节均有对应产品支撑,欢迎来样试磨验证适配性。